Dansk
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
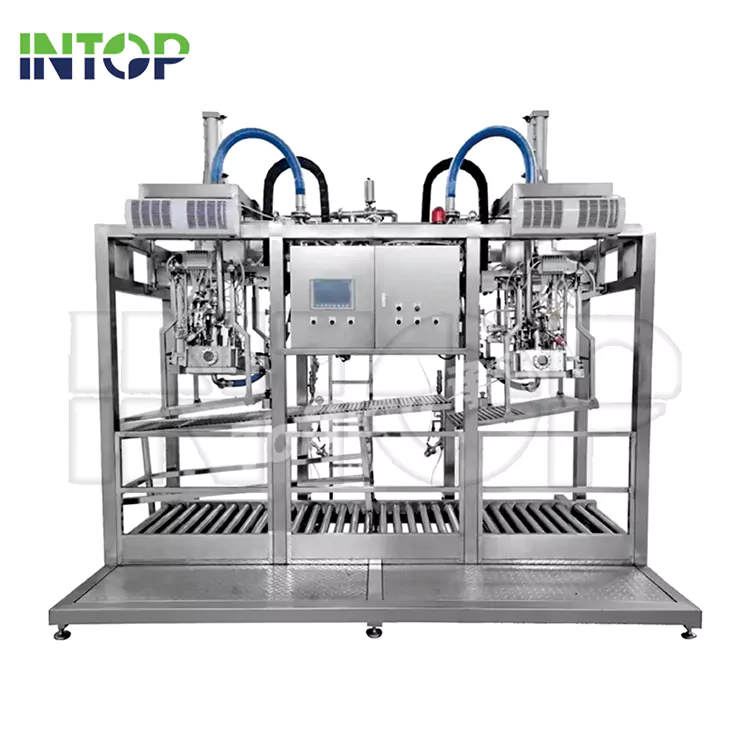
Hvilket påfyldningsudstyr løser faktisk Lines reelle problemer?
Når jeg går et plantegulv, sidder de mest afslørende spor i skrotbeholderne og nedetidsloggene. Gennem årene har jeg designet og auditeret linjer sammen med teams påINTOP, og jeg har lært, at etiketten "Påfyldningsudstyr” dækker meget forskellige virkeligheder afhængigt af viskositet, emballage, hygiejneklasse og omstillingsvaner. I stedet for at slå hardware op, starter jeg med det problem, væsken og beholderen forsøger at skabe for os, og matcher derefter værktøjet til kampen.
Hvem er INTOP, og hvordan skræddersyer vi påfyldningssystemer uden at tvinge din proces til at bøje?
Som producent af originalt udstyr,INTOPudvikler sine egne løsninger fra bunden frem for at importere under et andet brand. Vi leverer skræddersyede løsninger skræddersyet til emballagespecifikationer, renhedskrav og målproduktionskapacitet, omfattende:
•Integrerede tre-i-én monoblok-maskiner – kombinerede flaskevaske-, påfyldnings- og dæksystemer
•Præcisionsflaskepåfyldningsmaskiner til førsteklasses drikkevarer
•Højkapacitets dåsepåfyldningsmaskiner
•Fyldnings- og forseglingssystemer til folieposer til én gang
•Trappekopsystemer til yoghurt og desserter
•Stand-up posepåfyldningsmaskiner med tude
•Tri-pack løsninger til kølede drikkevarer
•In-bag aseptiske påfyldningssystemer til koncentrater
•Murstensformede aseptiske pakkelinjer til ambient-produkter.
Vi opretholder bevidst et så omfattende produktkatalog, der præcist matcher dine produktporteføljekrav, i stedet for at tvinge dine produkter ind i en enkelt 'universel' maskine, der viser sig uegnet til enhver specifik anvendelse.
Hvilke problemer rejser operationsteams, før vi overhovedet taler om dyser?
- Skumdannelse og iltopsamling, der dræber udbytte og holdbarhed.
- Viskositetsdrift med temperatur, der forvirrer flowmålere og vægte.
- Partikler, der skærer eller tilstopper konventionelle dyser.
- Uendelige skift, der brænder en time for at spare et minut i cyklustid.
- Hygiejneklassekløfter, hvor "washdown" ikke er det samme som hygiejnisk eller aseptisk.
- Kasketter, film og tude, der nægter at justere med hastighed.
- Værktøjer, der aldrig blev dimensioneret til rigtige damp- eller luftbelastninger under SIP eller afblæsning.
Hvilket påfyldningsprincip passer til min væske, og hvorfor straffer det forkerte valg OEE?
Jeg vælger først målemetoden og derefter rammen. Sådan forklarer jeg afvejningen, når vi lægger optioner på bordet under en designgennemgang.
| Teknologi | Viskositetsvindue | Typisk nøjagtighed | Omstillingsindsats | Rengørlighed | Bedst til | Pas på |
|---|---|---|---|---|---|---|
| Stempel volumetrisk | Middel til meget høj, med partikler | ±0,5–1,0 volumenprocent | Moderat, værktøjssæt efter volumen | CIP stand, SIP med korrekte forseglinger | Saucer, cremer, tykt fyld | Tætningsslid, varmeudvidelse påvirker slagtilfælde |
| Masse flowmåler | Lav til medium, stabil temperatur | ±0,2–0,5 vægtprocent | Hurtig, opskriftsdrevet | Fremragende, få døde ben | Olier, sirupper, premium drikkevarer | Kostbare målere, bobler forvirrer signaler |
| Nettovægt | Lav til meget høj, brede tæthedsforskydninger | ±0,1–0,3 vægtprocent | Hurtig, formater dele minimalt | Godt, afhænger af skalaisolering | Spiselig olie, rengøringsmiddel, kemikalier | Vibrationsfølsomhed, tarahåndtering |
| Tidspres | Lav til medium, tynde væsker | ±1–2 %, medmindre flowet er stabiliseret | Meget hurtig, laveste pris | Godt med manifolddesign | Vand, juicebaser, stadig drikkevarer | Temperaturforskydning, modtryksvariation |
| Peristaltisk | Lav til medium, sterile baner | ±0,5–1,0 volumenprocent | Hurtigt bytte af rørsæt | Fremragende engangsmulighed | Pharma, smag, høj hygiejne | Rørslid, begrænset flow |
| Tyngdekraft/vakuum | Lave, skumtilbøjelige drikkevarer | ±0,5–1,0 % efter niveau | Moderat | Godt med SIP-opgraderinger | Glasflasker, niveaukontrolfyld | Flaskens variation påvirker niveauet |
| Modtryk | Lavt kulsyreholdige produkter | ±0,3–0,5 % efter niveau/masse | Moderat, flere ventiler | Gode, gaskredsløb at validere | CSD, øl, mousserende vand | Gaskontrol, CO2tab |
Hvordan styrer containerformater maskinarkitekturen og sluteffektorerne?
- Glas- og PET-flaskerfavoriserer roterende karruseller med halshåndtering og dykkerdyser til bottom-up fyld for at berolige skum. Niveaukontrol får pakker til at se ensartede ud på hylden.
- Dåserforetrækker roterende stjernehjul og præcis skumhåndtering før syning. Modtryksbaner holder kulsyren, hvor den hører hjemme.
- Kopper og bakkertrives med indekserede transportører, servostempler, filmafrullere, nitrogenskylning og efterfyldning af tunnelpasteurisering, når det er nødvendigt.
- Doypack udsprøjtede poserhar brug for hættehåndtering, der respekterer levende hængsels geometri og drejningsmoment repeterbarhed, plus rene påfyldningsdyser, der sidder i tuden uden barberingsplast.
- Gavltop kartonerafhænge af skånsom dornhåndtering og stram temperaturkontrol nær topforseglingen for at undgå vægedefekter.
- Aseptiske murstenspakkerkræver valideret brintoverilte eller tilsvarende sterilisering, steril luftstyring og tryk på kabinettet, der overlever døråbninger.
- Bag-i-trommefokuserer på lange holdetider, aseptisk konnektorkompatibilitet og vægtbaseret nøjagtighed for højværdikoncentrater.
- Folie-film tætningspakkerlev eller dø af netspænding, dannelse af dybde og skrælningsstyrkekurver, der matcher din forbrugers håndkraft.
Hvorfor tjener tre-i-en monoblokke deres gulvplads, når der ofte skiftes?
En enkelt ramme betyder, at færre transportører skal synkroniseres igen efter hvert SKU-skift. Jeg specificerer værktøjsløse stjernehjul, automatisk opskriftsændring for fyldningshøjder og smarte capsper-hoveder, der aflæser moment live. Det reducerer overgangstiden fra en time med skruenøgler til minutter med en tjekliste. På langsommere, meget varierede linjer opdeler jeg skylle- og hættestationerne i moduler, så vedligeholdelse kan isolere fejl uden at fryse fyldstoffet.
Hvordan beskytter jeg hygiejnen, når produktet vil straffe mig for ethvert bortfald?
- Hygiejnisk designmed skrånende rammer, åben-ben geometri og svejsede manifolder undgår vandpytter og døde ben.
- CIP og SIPsekvenser er skrevet med rampehastighedsgrænser og strømningshastigheder for faktisk at gennemsøge de længste grene, ikke bare passere en vandskylning.
- Aseptiske zonerbrug positivt tryk, overvågede differenser og validerede dræbningstrin på dele, der ikke kan dampes.
- Materialer og tætningerer valgt ud fra kemien og den temperatur dit sanitetsteam faktisk kører, ikke brochurens bedste sag.
Hvordan holder jeg ilt ude og skummende nede uden at gøre fart til skurken?
- Bottom-up fyldninger med programmerbare dyseløfteprofiler er min standard for skumtilbøjelige SKU'er.
- Pre-evakuerings- eller inertgastæpper beskytter aroma og holdbarhed i førsteklasses drikkevarer og olier.
- Antiskumventiler, laminære indløb og modtrykskontrol holder masseflowmålerne ærlige.
- Varmefyldningsstrategier bruger varme til at sænke viskositeten, hvor det er sikkert, og hætt derefter hurtigt for at begrænse damptab.
Hvordan ser en realistisk kapacitetsplan ud, når jeg tager højde for læringskurver og produktmix?
Jeg kortlægger altid tre kapaciteter i stedet for én: accept, steady-state og maksimal efterspørgsel efter reklame. Så oversætter jeg dem til fyldhoveder, pitch og indekstid. To skitser fra den virkelige verden hjælper med at skabe grundlag for matematikken.
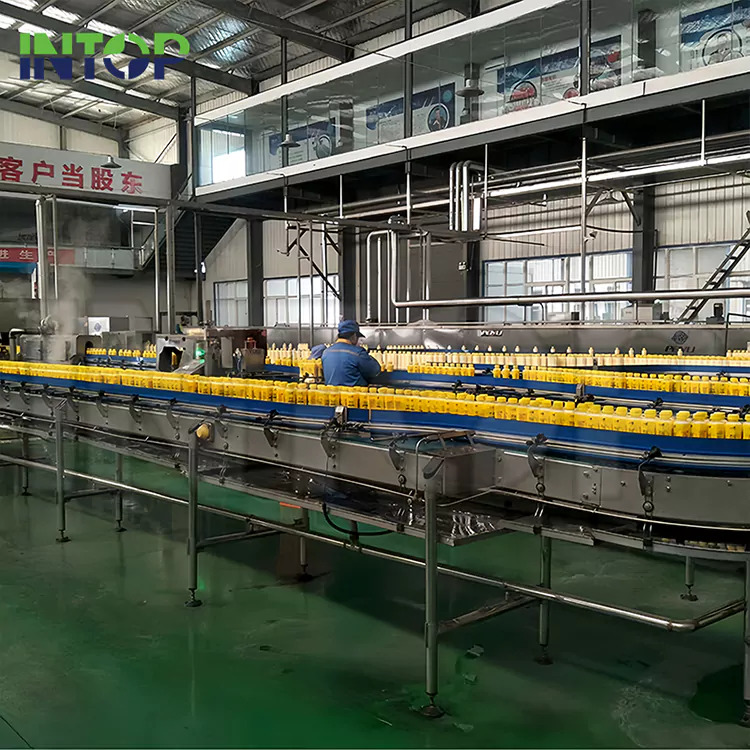
- Premium glas linjemed en 30-ventils niveaufylder, 30-hoved kapper og tør skyllemaskine er typisk målrettet 10.000-14.000 flasker i timen afhængigt af flaskehøjde og skumadfærd.
- Kop dessert linjemed seks baner, servostempler, dobbelte filmruller og inline kontrolvægte kører 9.000-12.000 kopper i timen med ±0,5 g målnøjagtighed og under 2 % filmspild.
- Bag-in-tromle aseptiskmed nettovægtsdosering rammer 60-120 tromler i timen, mens man sparer sirup ved at måle massen, ikke volumen, efterhånden som temperaturen vandrer.
Hvilke RFQ-detaljer gør leverandører præcise, og hvilke udeladelser koster dig rigtige penge senere?
- Definer min og maks viskositeter ved driftstemperaturer, ikke stuetemperatur.
- Angiv partikler efter størrelse, form og skrøbelighed i stedet for at sige "med papirmasse."
- Angiv hygiejneklasse, målpatogener, der giver anledning til bekymring, og den eksisterende CIP-kemi og temperaturer.
- Del omskiftningshyppighed efter SKU og samlede ugentlige SKU'er, så vi tilpasser hurtig-udskiftning af dele i den rigtige størrelse.
- Giv lukningsspecifikationer med momentkurver og foringsmateriale, ikke kun "38 mm hætte".
- Bemærk de værktøjer, du faktisk har, og dem, du er villig til at opgradere, så varme- og luftbalancer er ærlige.
Hvordan sammenligner jeg muligheder hurtigt uden at gå igennem fem webinarer?
Dette øjebliksbillede hjælper mig med at shortliste med hold før livscyklusomkostninger for dyb dykning.
| Pakketype | Typisk fyldområde | Linjehastighedsbånd | Hygiejne klasse | Foretrukken måling | Typiske tilføjelser |
|---|---|---|---|---|---|
| Glasflaske | 200-1000 ml | 8.000–18.000 bph | Hygiejnisk til aseptisk valgfri | Tyngdekraft, masse, modtryk | Dykkerdyser, inert gas, synsniveau |
| Aluminium dåse | 180-500 ml | 12.000–36.000 cph | Hygiejnisk | Modtryk | Skumkontrol, søminspektion |
| Kop | 50-250 g | 6.000–15.000 cph | Hygiejnisk til aseptisk | Stempel, masse, tidstryk | Filmforseglere, datokode, MAP |
| Doypack pose | 90-1000 ml | 2.000–9.000 pph | Hygiejnisk | Masse, stempel | Tuddæksel, lækagetest |
| Gavltop karton | 500-2000 ml | 6.000–12.000 cph | Hygiejnisk | Niveau, masse | Kartonsterilisering, kølerum |
| Aseptisk mursten | 125-1000 ml | 6.000–24.000 pph | Aseptisk | Masse, niveau med steriliserede kredsløb | Peroxid eller tilsvarende steriliseringsmiddel, steril luft |
| Bag-i-tromme | 20-220 L | 60–120 dph | Aseptisk | Nettovægt | Aseptiske stik, recirkulation |
Hvordan ser livscyklussupport ud, når oppetiden er bundet til små, kedelige vaner?
- Fjerndiagnostik og smarte alarmer lader mit team rette en ventilforskydning, før den bliver en tilbagekaldelse.
- Reservesæt grupperet efter vedligeholdelsesvinduer holder butikkerne slanke uden at spille på lange blyforseglinger.
- Operatørtræning fokuserer på de første 10-minutters kontroller, der forhindrer sneboldfejl midt på skiftet.
Hvorfor vælger teams INTOP, når de er trætte af kompromiser, der kun ser godt ud i brochurer?
INTOPfremstiller rammerne, karrusellerne og doseringssystemerne internt, kan jeg blande teknologier på tværs af formater i stedet for at acceptere "tæt nok på." En monoblok til stillestående drikkevarer kan dele en kontrolfilosofi med en poselinje ved siden af; en aseptisk murstenspakkestation kan låne valideringslogik fra en bag-in-drum glider. Den konsistens sænker træningstiden og udjævner ramp-up efter start.
Hvordan gør vi dette til en plan, du kan forsvare i din næste budgetgennemgang?
- Vi prøver dine hårdeste SKU'er og kører bænkforsøg for at vælge målemetoden.
- Vi kortlægger omstillingsrealiteter og vælger rammer, der minimerer praktiske justeringer.
- Vi bekræfter hygiejneklasse og hjælpemidler, og fryser derefter sanitetsopskriften med QA.
- Vi forpligter os til accept, steady-state og spidskapacitetstal med den samme matematik, som du vil bruge senere.
- Vi indfaser projektet, så emballage og procesopgraderinger lander i en rækkefølge, dit anlæg kan absorbere.
Vil du have et klart svar på gennemførlighed, leveringstid og ROI uden en salgslabyrint?
Hvis du ønsker et konkret forslag, der respekterer dit mix og dine operatører,kontakt osog bede om en linjegennemgang baseret på dine top tre SKU'er. Fortæl mig dine beholderformater, hygiejneklasse, viskositeter ved driftstemperaturer og ugentlige skift. Jeg vil svare med anbefaletPåfyldningsudstyrarkitekturer, gennemløbsbånd og en praktisk idriftsættelsesplan. Brug formularen på vores side eller barekontakt osat starte en hurtig teknisk samtale, der fører til et klart tilbud og en byggeplan, du kan stole på.
Relaterede nyheder
- Hvad gør en jordbærjuice-produktionslinje effektiv, sikker og klar til kommerciel skala?
- Flaskevandsproduktionslinje: 10 faktorer før investering
- Sådan bygger du en juiceproduktionslinje, der håndterer flere frugttyper
- Hvad det kræver at skalere en produktionslinje for energidrik til den globale efterspørgsel
- Hvordan fungerer et vandbehandlingssystem i en drikkevareproduktionslinje?
- Sådan vælger du et CIP-system til multi-produkt drikkevareproduktionslinjer
Efterlad mig en besked